「HBMの記事を読んでいたら、当たり前のように KGDという言葉が出てきた」
「Known Good Die=良品のダイ、までは分かる。でもなぜそれがそんなに大騒ぎされるのかが分からない」
そう感じたこと、ありませんか?
実はこのKGD、AI半導体の世界では「1個の不良が、12個の良品を道連れにする」という、かなり残酷なルールを支えている概念です。地味な言葉のわりに、HBMの歩留まりも、企業の利益率も、ここでほぼ決まってしまいます。
この記事でわかること
- KGD(Known Good Die)の正確な定義と、ただの「良品チップ」との違い
- HBMの積層で歩留まりが掛け算になってしまう構造
- KGDを「保証する」ことが技術的に難しい3つの壁
- KGDを支える装置・部品メーカー(銘柄コード付き)
- 投資家・学生・技術者、それぞれにとっての意味
ウェハーテスト(プロービング)シリーズ 全3回
「切る前に、良品を見抜く」──後工程の入り口を3記事で完全理解
第2回
KGD(Known Good Die)とは? ←いまココ

あなたが今いる場所:後工程 > ウェハーテスト > KGD(Known Good Die)
▼ 前工程(Wafer Fabrication)
基板
成膜
露光
エッチング
ドーピング
CMP
洗浄
配線
計測
▼ 後工程(Assembly & Test)
ウェハテスト ←ココ
バックグラインド
ダイシング
ボンディング
封止
最終テスト
先端パッケージ

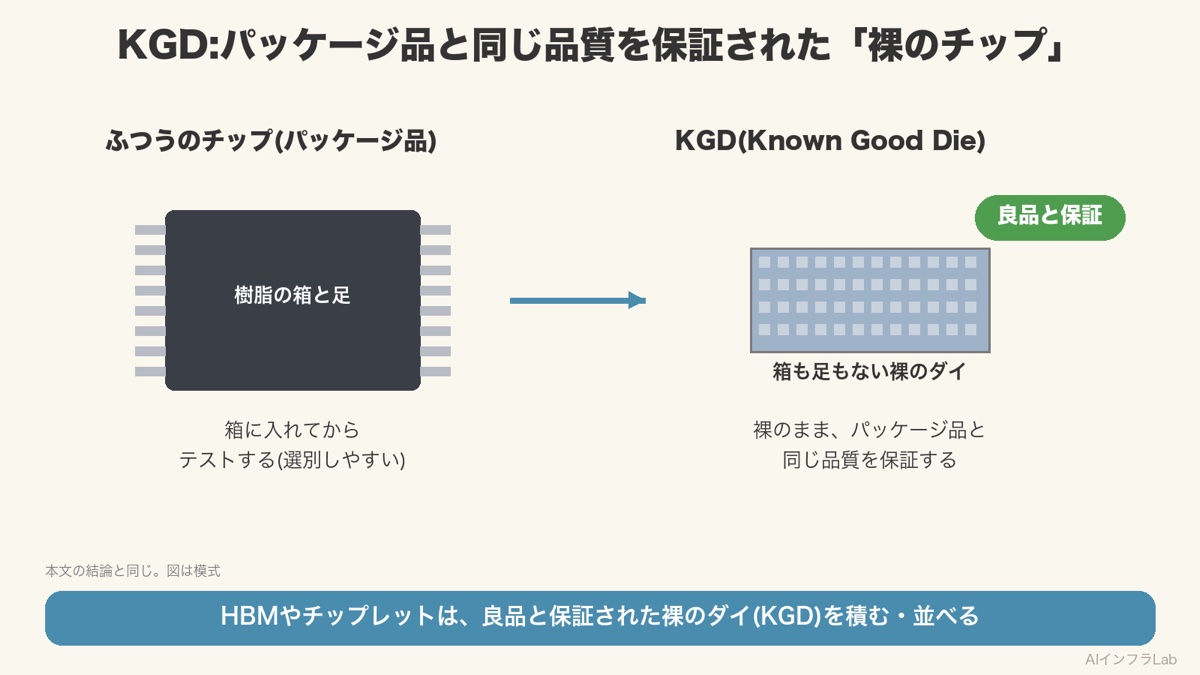
結論:KGDとは「パッケージ品と同じ品質を保証された、裸のチップ」
先に結論
- KGD=パッケージに封止しなくても、封止品と同等の品質・信頼性が保証されたベアダイ
- ポイントは「良品っぽい」ではなく「保証されている」こと。ここが普通の合格ダイとの決定的な差
- HBMやチップレットでは複数のダイを積む/並べるため、1枚でも不良が混ざると製品全体がゴミになる
- だからAI半導体時代、KGDは「あれば嬉しい」から「なければ量産できない」存在へ変わった
用語ミニ解説
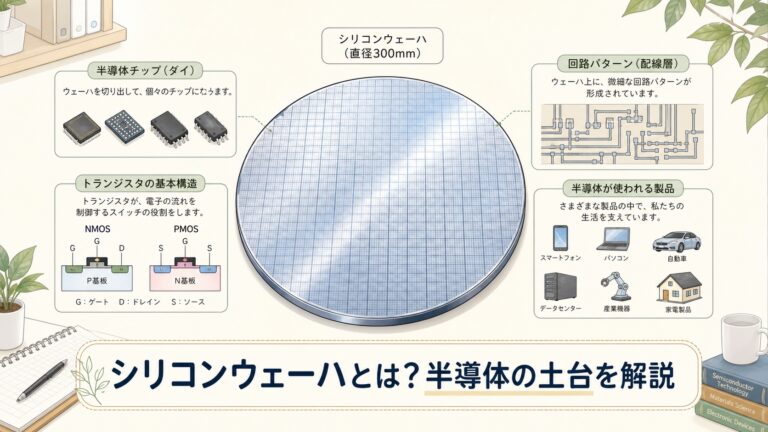
ダイ(Die):ウェーハから切り出した、四角いチップ1個のこと。日本語では「ベアチップ(裸のチップ)」とも。
KGD(Known Good Die):直訳すると「良品だと分かっているダイ」。EDN Japanの用語解説でも「ICパッケージに封止されていないベアダイの状態で、良品であることを保証されたもの」と定義されています。
ウェハーテスト(プロービング):ウェーハを切る前に、針を当ててチップ1個ずつの電気特性を測る検査工程。
ここで一番ひっかかりやすいのが「保証」という言葉です。
普通のウェハーテストは「電気が正しく流れたから、たぶん良品」までしか言えません。一方KGDは「この後10年使っても壊れないレベルまで確認済み」というお墨付き。テキサス・インスツルメンツも自社のダイ販売ページで、KGDを「同等のパッケージ部品と同じ品質および信頼性をもつダイ」と定義しています。
KGDはどこで生まれるのか|入力と出力で理解する
KGDは「部品の名前」ではなく、ある工程を通過した結果として付与されるステータスです。何を入れて、何が出てくるのか。1枚の図で押さえてしまいましょう。
この工程の役割
INPUT
回路完成後のウェーハ
良品も不良品も混在した状態
→
PROCESS
ウェハーテスト+スクリーニング
針を当てて1個ずつ電気特性を測定
→
OUTPUT
KGD+ウェハマップ
どこが良品かを記した「地図」
たとえ話:卵パックの検品
ウェーハは「30個入りの卵パック」です。ぱっと見はどれも同じですが、中にはヒビが入ったものが混ざっています。
ここで「割らずに、外から1個ずつ確認する」のがウェハーテスト。そして「この卵は10日後まで絶対に腐らないと保証する」ところまでやるのがKGDです。
ケーキ(=HBMやチップレット製品)を焼くとき、12個の卵のうち1個でも腐っていたら、ケーキごと廃棄ですよね。だから「割る前に見抜く」ことに、業界は必死になっているのです。
ちなみに、この「良品の地図」をウェハマップと呼びます。後工程の装置はこの地図を読み込み、良品だけをピックアップして次の工程へ送ります。KGDとは、モノと情報がセットになった概念だと考えると腹落ちしやすいはずです。


なぜHBM時代にKGDが「最重要」になったのか
理由①:積層すると、歩留まりが「掛け算」になるから
HBM(広帯域メモリ)は、DRAMのダイを縦に何枚も積み重ねて作ります。HBM3Eで8〜12層、そして2026年に量産が本格化するHBM4では16層という世界に入ります(SK hynixはCES 2026で16層・48GBのHBM4を展示、EE Times Japan報道)。
ここで恐ろしいのが、1枚でも不良が混ざれば、その積層体(スタック)は丸ごと不良になるという点です。つまり総合歩留まりは足し算ではなく、掛け算で効いてきます。
概念計算:1枚あたりの良品率が違うと、16層でこうなる
※ 上記は「良品率の16乗」で計算した概念上の試算であり、特定企業の実績値ではありません。実際には積層時の接合不良や熱応力なども加わるため、より複雑になります。
ここが本質
「1枚99%」と「1枚95%」の差は、たった4ポイント。ところが16層積むと、85%と44%という、事業の生死を分ける差に化けます。
HBMメーカーの勝敗が「テストの精度」で決まると言われるのは、この非線形さのためです。
理由②:チップレットでも、同じ論理が働くから
縦に積むHBMだけでなく、横に並べるチップレットでも事情は同じです。東京エレクトロンの技術解説では、量産成熟期において1チップ化(モノリシック)で26%だった歩留まりが、チップレット化により59%まで高まるという試算が示されています。この改善効果は「あらかじめKGDだけを選んで並べる」ことが前提で成り立ちます。
Rapidusの技術解説でも、チップレット集積の利点として「あらかじめ良品のチップ(KGD)だけを使用することにより歩留まりを著しく向上できる」と明記されています。KGDはチップレットという設計思想そのものの土台なのです。

KGDを「保証する」のが難しい3つの壁
「じゃあ全部きっちりテストすればいいのでは?」と思いますよね。ところが、裸のチップの品質を保証する作業には、パッケージ品にはない固有の難しさがあります。
壁① 初期不良(バーンイン)を裸のまま炙り出せない
半導体の故障率は、使い始めに高く、その後下がり、寿命末期に再び上がる「バスタブカーブ」を描きます。この最初の山=初期不良を、熱と電圧をかけて事前に潰す作業がバーンインです。
通常はパッケージした後に行いますが、KGDでは裸のダイのままこれをやる必要があります。日本実装学会(JIEP)の論文でも、ベアチップバーンインの難しさが古くから課題として論じられてきました。「まだ包装していない食品を、包装後と同じ基準で賞味期限保証しろ」と言われているようなものです。
壁② 針を当てた「傷」が、そのまま製品に残る
ウェハーテストでは、プローブカードの微細な針を電極パッドに押し当てて測定します。当然、パッドにはプローブ痕(針跡)が残ります。
パッケージ品ならその上からワイヤーを繋ぐので問題になりにくいのですが、KGDはそのまま積層・接合されるため、針跡が後工程の接合品質を左右します。HBMのように微細なマイクロバンプへ直接コンタクトする場合、「測りたいが、傷つけたくない」という矛盾との戦いになります。
壁③ テストすればするほどコストが増える
精度を上げるには、測定項目を増やし、テスト時間を延ばし、同時測定数(並列度)を上げる必要があります。しかしテスト装置もプローブカードも高価で、テスト時間はそのまま原価です。
「どこまでテストすれば、積層で失う損失より安く済むか」──この経済的な最適点を探すことが、実務としてのKGD戦略の中身になります。
用語ミニ解説
プローブカード:ウェーハ上のチップに接触させる、無数の微細な針が並んだ検査用部品。チップの品種ごとに専用設計され、消耗品として定期的に交換される。
バスタブカーブ:故障率の時間変化を表すグラフ。浴槽(bathtub)のような形をしていることから。

KGDを支える企業マップ|誰が「保証」を作っているのか
KGDは1社では作れません。測る装置・触る針・検査を請け負う会社・使う会社が分業しています。投資家目線・就活目線の両方で、この分業構造は押さえておく価値があります。
装置メーカー
- アドバンテスト(6857)
テスタ(測定本体)の世界大手
- Teradyne(TER)
テスタでアドバンテストと双璧
- 東京精密(7729)
プローバ(ウェーハ位置決め装置)
- 東京エレクトロン(8035)
プローバ事業を展開
部品・消耗品メーカー
- 日本マイクロニクス(6871)
メモリ向けプローブカード
- 日本電子材料(6855)
プローブカード専業メーカー
- FormFactor(FORM)
プローブカード世界大手
- Technoprobe(TPRO.MI)
伊・プローブカード大手
検査受託・使う側
- テラプローブ(6627)
テスト専業。台湾PTI傘下
- SK hynix(000660.KS)
- Samsung(005930.KS)
- Micron(MU)
- TSMC(2330.TW)
注意:本記事は特定銘柄の売買を推奨するものではありません。企業名・コードは構造理解のための情報であり、投資判断はご自身の責任でお願いします。シェア等の数値は各社IR・公表資料の確認をおすすめします。

KGDは、あなたにとって何を意味するか
投資家にとって
KGDの重要性が上がるほど、テストにかける時間と回数は増えます。テスタ・プローバ・プローブカードは、いずれも「テスト量」に連動する市場です。
とくにプローブカードはチップ品種ごとの専用設計+消耗品という性質を持ち、装置本体よりも景気変動に対する見え方が異なります。HBMの層数が増える=テスト難度が上がる、という因果を押さえておくと、ニュースの読み方が変わるはずです。
学生・就活生にとって
KGDの世界は電気・機械・材料・統計のすべてが交差する領域です。針の接触は機械と材料、測定は電気と回路、そして「どこまで測れば保証と言えるか」は信頼性工学と統計そのもの。
「派手ではないが、なくなると産業が止まる」タイプの仕事が好きな人には、非常に相性がいい分野だと思います。
技術者にとって
KGDは本質的に「スクリーニングの設計問題」です。見逃し(不良を良品と判定)と過検出(良品を不良と判定)のバランスをどう取るか。バスタブカーブのどこまでをバーンインで削るか。
これは品質工学・QC的な発想がそのまま効く領域で、担当外の方でも考え方は自分の現場に持ち帰れるはずです。

KGDをめぐる、よくある3つの誤解
誤解① 「テストに合格したダイ=KGD」
正しくは、信頼性まで保証されたダイがKGD。単なる電気特性の合否判定だけでは、初期不良を持ったダイを弾ききれません。「合格」と「保証」は別物です。
誤解② 「KGDはHBM専用の新しい概念」
KGD自体は1990年代のマルチチップモジュール(MCM)時代から議論されてきた歴史ある概念です。HBMやチップレットの登場で「一部の用途の悩み」から「業界全体の必須条件」に格上げされた、というのが正確な理解です。
誤解③ 「KGDを揃えれば歩留まりは解決する」
KGDはスタート地点を揃えるだけです。その後の積層・接合工程(TC-NCFやMR-MUF、ハイブリッドボンディング)でも歩留まりは失われます。「入口の品質」と「組み立ての巧拙」は別問題です。
まとめ
- KGD=パッケージ品と同等の品質・信頼性が保証されたベアダイ。「合格」ではなく「保証」がキーワード
- HBMの積層では歩留まりが掛け算になるため、1枚あたり数ポイントの差が最終的に致命傷になる
- KGDの実現にはバーンイン・針跡・コストという3つの壁がある
- 支えているのは、テスタ(アドバンテスト等)・プローバ(東京精密等)・プローブカード(日本マイクロニクス、日本電子材料等)・テスト受託(テラプローブ等)の分業構造
- KGDは入口の品質保証にすぎず、その後の接合技術と合わせて初めて歩留まりが決まる
この記事のテーマを、本でもっと深くPR(アフィリエイト広告)
KGDを保証するには、組み立てる前の検査が欠かせません。本書(技術評論社)の「検査装置の市場と技術動向」の章では、工程ごとの検査・試験の内容や、電気特性検査で使うプロービング装置、パッケージ試験で使うハンドラのしくみが取り上げられています。
¥1,980 (2026/10/05 21:02時点 | Amazon調べ)
 ポチップ
S
シラス
電験三種・QC検定1級 / メーカーでパワエレ設計・品質保証 実務10年
メーカーで回路設計と生産技術(品質改善)に携わってきた経験をもとに、AIインフラを支える半導体・電力・冷却の仕組みを、図解でやさしく解説しています。
テーマ別に、もっと深く学ぶ
気になるところから読んでも大丈夫です。どの記事も、はじめての方にもわかるように図解で書いています。
後工程をもっと深く
つまずきやすい「違い」を解決
あわせて知りたい、隣のテーマ







コメント